Tiếng Việt
 Tiếng Anh

ĐỘ ẨM NGUYÊN LIỆU ẢNH HƯỞNG THẾ NÀO ĐẾN CHẤT LƯỢNG VIÊN NÉN GỖ?
Trong sản xuất viên nén gỗ, độ ẩm là một trong những yếu tố cần kiểm soát từ khâu tiếp nhận nguyên liệu đến khi đóng bao thành phẩm. Nguyên liệu quá ẩm, quá khô hoặc có độ ẩm không đồng đều đều có thể làm quá trình ép thiếu ổn định.
Kiểm soát độ ẩm cần đi cùng với kiểm tra loại gỗ, kích thước hạt, cấu hình khuôn ép và chế độ vận hành. Không nên kết luận nguyên nhân viên kém chất lượng chỉ từ một yếu tố riêng lẻ.
1. PHÂN BIỆT ĐỘ ẨM ĐẦU VÀO, TRƯỚC ÉP VÀ THÀNH PHẨM
Độ ẩm nguyên liệu đầu vào
Đây là độ ẩm của dăm gỗ hoặc mùn cưa khi tiếp nhận vào nhà máy. Giá trị có thể thay đổi theo nguồn cung, mùa mưa, phương pháp lưu trữ và thời gian bảo quản.
Thông số này giúp tính nhu cầu sấy và cân bằng khối lượng nguyên liệu.
Độ ẩm nguyên liệu trước máy ép
Đây là độ ẩm sau các công đoạn chuẩn bị, tại vị trí cấp vào máy ép. Cần xác định khoảng vận hành phù hợp với nguyên liệu và thiết bị thực tế.
Độ ẩm viên thành phẩm
Được kiểm tra sau quá trình ép và làm nguội, trước khi đóng bao hoặc xuất hàng. Chỉ tiêu này cần đáp ứng yêu cầu chất lượng đã thống nhất với khách hàng.
Ba giá trị trên không nhất thiết bằng nhau và cần được ghi rõ vị trí lấy mẫu khi trao đổi số liệu.
2. ĐỘ ẨM ẢNH HƯỞNG ĐẾN QUÁ TRÌNH TẠO VIÊN
Nước trong nguyên liệu tham gia vào quá trình biến dạng và liên kết của vật liệu khi ép, đồng thời ảnh hưởng đến ma sát trong khuôn.
Với cùng một máy, thay đổi độ ẩm có thể làm thay đổi:
• Khả năng cấp và phân bố nguyên liệu.
• Mức tải của máy ép.
• Năng suất tạo viên.
• Độ bền và tỷ lệ vụn.
• Điều kiện làm nguội sau ép.
Mức độ ảnh hưởng phụ thuộc vào loại gỗ, tỷ lệ phối trộn, kích thước hạt và đặc điểm khuôn. Vì vậy, cần xác định điều kiện phù hợp bằng chạy thử và theo dõi sản xuất.
3. KHI NGUYÊN LIỆU QUÁ ẨM
Ảnh hưởng có thể gặp
Nguyên liệu quá ẩm so với điều kiện vận hành phù hợp có thể làm viên khó đạt độ bền mong muốn, xuất hiện biến dạng hoặc tăng tỷ lệ vụn sau xử lý.
Tùy đặc tính vật liệu, nguyên liệu ẩm còn có thể gây bám dính và cấp liệu thiếu đều. Những biểu hiện này cần được kiểm tra cùng các yếu tố cơ khí và chế độ vận hành.
Hướng kiểm tra và điều chỉnh
• Đo lại độ ẩm tại đầu ra máy sấy và trước máy ép.
• Kiểm tra độ đồng đều giữa các mẫu.
• Kiểm tra lượng cấp liệu vào hệ thống sấy.
• Đối chiếu chế độ sấy với hướng dẫn thiết bị.
• Theo dõi chất lượng viên sau làm nguội.
Không nên tăng nhiệt sấy theo cảm tính. Việc điều chỉnh phải nằm trong giới hạn vận hành của hệ thống và được đánh giá qua số liệu thực tế.
4. KHI NGUYÊN LIỆU QUÁ KHÔ
Quá khô không đồng nghĩa với ép tốt hơn
Nguyên liệu quá khô so với điều kiện phù hợp có thể làm tăng ma sát hoặc khiến khả năng tạo liên kết kém đi, tùy loại vật liệu và cấu hình khuôn.
Nhà máy có thể gặp tình trạng tải máy thay đổi, viên thiếu độ bền hoặc tỷ lệ bột cao. Tuy nhiên, cần kiểm tra thêm độ mòn khuôn, rulo và kích thước nguyên liệu trước khi kết luận.
Hướng xử lý
Trước hết cần xác nhận kết quả đo. Sau đó xem xét lại chế độ sấy, phối trộn và công đoạn điều hòa nguyên liệu nếu dây chuyền có trang bị.
Nếu cần bổ sung ẩm, phải sử dụng phương pháp định lượng và trộn đều theo quy trình đã xác lập. Không đổ nước trực tiếp, tùy tiện vào buồng ép hoặc phễu cấp liệu.
5. ĐỘ ẨM KHÔNG ĐỒNG ĐỀU LÀM KHÓ KIỂM SOÁT SẢN XUẤT
Một lô nguyên liệu có giá trị độ ẩm trung bình phù hợp vẫn có thể chứa những vùng quá ướt hoặc quá khô.
Khi các phần nguyên liệu này lần lượt đi vào máy, điều kiện ép thay đổi và chất lượng viên có thể dao động.
Để hạn chế tình trạng này, cần:
• Phân loại nguyên liệu theo nguồn và tình trạng thực tế.
• Kiểm tra nhiều vị trí trong cùng một lô.
• Theo dõi độ đồng đều sau sấy.
• Phối trộn khi công nghệ yêu cầu.
• Duy trì lượng cấp liệu ổn định.
6. CÁCH KIỂM TRA ĐỘ ẨM TRONG NHÀ MÁY
Lấy mẫu đại diện
Không nên chỉ lấy một nắm nguyên liệu trên bề mặt đống để đại diện cho toàn bộ lô hàng.
Cần xây dựng cách lấy mẫu ở nhiều vị trí hoặc nhiều thời điểm trên dòng vật liệu. Mẫu cần được chứa kín và kiểm tra kịp thời để hạn chế thay đổi độ ẩm.
Lựa chọn thiết bị đo phù hợp
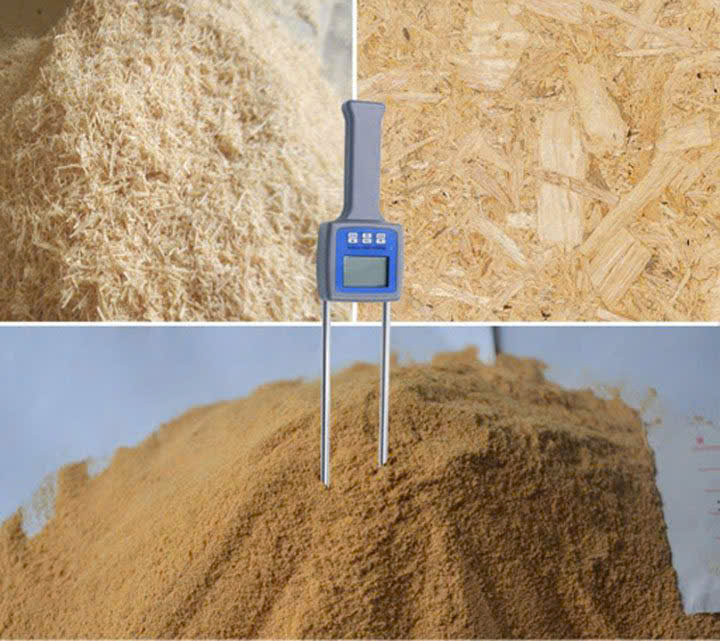
Máy đo nhanh cần phù hợp với dạng nguyên liệu. Thiết bị dành cho gỗ nguyên khối không mặc định đo chính xác mùn cưa hoặc dăm rời.
Cần thực hiện theo hướng dẫn của thiết bị và đối chiếu định kỳ với phương pháp tham chiếu phù hợp, chẳng hạn phương pháp sấy xác định khối lượng.
Thống nhất cách biểu thị kết quả
Độ ẩm có thể được biểu thị theo cơ sở ướt hoặc cơ sở khô. Hai cách tính cho kết quả khác nhau.
Ví dụ: mẫu nặng 100 kg gồm 40 kg nước và 60 kg chất khô có độ ẩm theo cơ sở ướt là 40%, còn theo cơ sở khô khoảng 66,7%.
Vì vậy, khi cung cấp thông số cho đơn vị thiết kế hoặc khách hàng, cần ghi rõ cách tính và phương pháp đo.
7. CÓ MỘT MỨC ĐỘ ẨM CHUNG CHO MỌI NGUYÊN LIỆU KHÔNG?
Không nên sử dụng một con số duy nhất làm điều kiện vận hành cho tất cả nguyên liệu và máy ép.
Khoảng độ ẩm phù hợp cần được xem xét cùng:
• Loại gỗ và tỷ lệ vỏ cây.
• Thành phần phối trộn.
• Kích thước sau nghiền.
• Cấu hình khuôn và rulo.
• Công đoạn điều hòa nguyên liệu.
• Yêu cầu chất lượng viên.
Nhà máy nên xác lập khoảng kiểm soát thông qua hướng dẫn thiết bị và chạy thử. Sau đó theo dõi đồng thời năng suất, tải máy, độ bền viên và tỷ lệ vụn để chọn chế độ phù hợp.
8. KIỂM SOÁT ĐỘ ẨM SAU ÉP VÀ KHI BẢO QUẢN
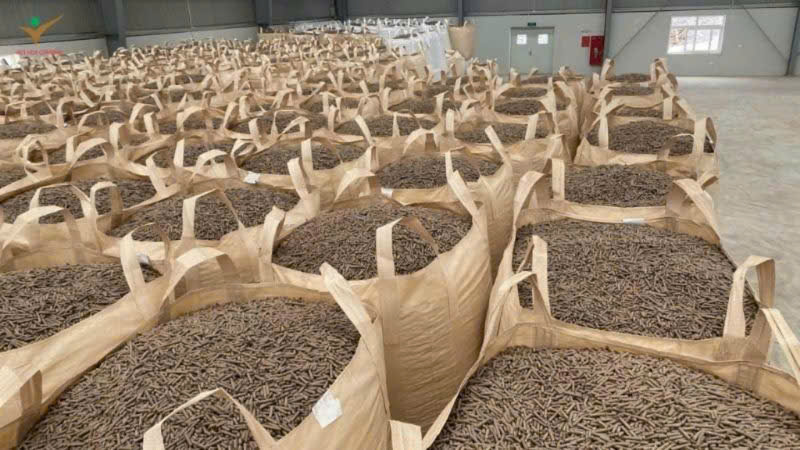
Viên nén cần được làm nguội và kiểm tra trước khi đóng gói. Sau đó vẫn phải hạn chế tiếp xúc với nước và môi trường bảo quản không phù hợp.
Khi hút ẩm trở lại, viên gỗ có thể trương nở, suy giảm độ bền và phát sinh thêm vụn.
Các biện pháp cần chú ý:
• Kiểm tra viên trước đóng bao.
• Sử dụng bao bì phù hợp với điều kiện lưu trữ.
• Bảo quản tại khu vực khô ráo.
• Hạn chế tiếp xúc với nền ẩm và nước mưa.
• Kiểm tra lại chất lượng khi lưu kho kéo dài.
9. THÔNG TIN CẦN CHUẨN BỊ KHI TƯ VẤN HỆ THỐNG SẤY VÀ ÉP VIÊN
Để lựa chọn thiết bị phù hợp, chủ đầu tư nên cung cấp:
• Loại nguyên liệu và nguồn cung.
• Độ ẩm đầu vào cùng mức dao động thực tế.
• Kích thước nguyên liệu.
• Khối lượng nguyên liệu cần xử lý.
• Năng suất viên thành phẩm mong muốn.
• Số giờ làm việc mỗi ngày.
• Yêu cầu chất lượng của bên mua.
• Thiết bị hiện có cần kết nối.
Thông tin đầy đủ giúp xác định đúng công đoạn cần đầu tư, hạn chế chọn máy sấy hoặc máy ép không phù hợp với nguyên liệu.
TƯ VẤN THIẾT BỊ SẢN XUẤT VIÊN NÉN NGỌC THÀNH
Ngọc Thành tư vấn, thiết kế, chế tạo và lắp đặt thiết bị chuẩn bị nguyên liệu, máy sấy, máy ép viên cùng hệ thống vận chuyển và điều khiển đồng bộ.
Quý khách có nhu cầu vui lòng cung cấp hình ảnh hoặc mẫu nguyên liệu, kết quả đo độ ẩm và năng suất mong muốn để được tư vấn phương án phù hợp.
CƠ KHÍ CHẾ TẠO MÁY NGỌC THÀNH
Điện thoại: 0902 813 379
Email: ngocthanhchetaomay@gmail.com
Website: https://mayepviennen.vn
Website: https://cokhingocthanh.com