Tiếng Việt
 Tiếng Anh

NGUYÊN NHÂN VIÊN NÉN GỖ BỊ BỞ, DỄ VỠ VÀ CÁCH KHẮC PHỤC
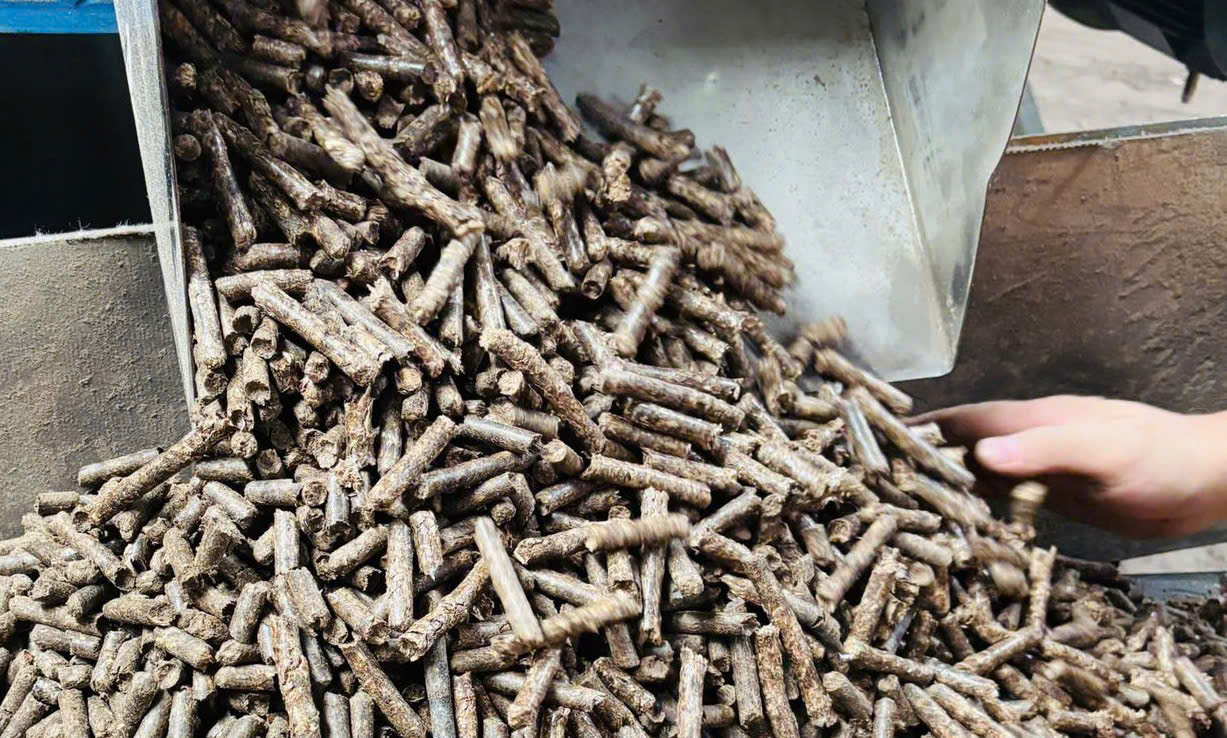
Viên nén gỗ bị bở, dễ gãy và phát sinh nhiều vụn làm giảm tỷ lệ thành phẩm, tăng lượng nguyên liệu phải thu hồi và ảnh hưởng đến quá trình đóng bao, vận chuyển.
Hiện tượng này có thể xuất phát từ nhiều công đoạn. Muốn xử lý hiệu quả, cần xác định viên bắt đầu suy giảm chất lượng ở đâu: ngay sau ép, sau làm nguội, sau vận chuyển hay trong thời gian lưu kho.
1. PHÂN BIỆT VIÊN BỞ VÀ VIÊN GÃY DO VA ĐẬP
Viên bở, liên kết yếu
Viên có thể rời hạt, bong bề mặt hoặc tạo nhiều bột khi chịu tác động nhẹ. Trường hợp này cần kiểm tra nguyên liệu, điều kiện ép và quá trình làm nguội.
Viên gãy trong vận chuyển
Viên có thể đủ độ kết dính nhưng bị gãy ngắn hoặc mài mòn khi đi qua nhiều điểm chuyển tải, rơi từ cao hoặc chịu va đập mạnh.
Không nên chỉ nhìn thấy viên ngắn rồi kết luận máy ép tạo viên kém. Cần kết hợp kiểm tra độ bền cơ học, lượng vụn và điều kiện vận chuyển thực tế.
2. ĐỘ ẨM NGUYÊN LIỆU CHƯA PHÙ HỢP
Độ ẩm ảnh hưởng đến ma sát, biến dạng và khả năng liên kết của nguyên liệu trong quá trình ép.
Nguyên liệu quá ướt, quá khô hoặc độ ẩm dao động đều có thể làm điều kiện ép thiếu ổn định. Khoảng độ ẩm phù hợp phụ thuộc vào loại gỗ, kích thước hạt và cấu hình máy.
Cách kiểm tra và xử lý
• Đo độ ẩm tại vị trí trước máy ép.
• Lấy nhiều mẫu để đánh giá độ đồng đều.
• Kiểm tra lại chế độ sấy và phối trộn.
• Đối chiếu với điều kiện vận hành đã chạy thử đạt yêu cầu.
• Điều chỉnh theo từng bước và ghi lại kết quả.
Không bổ sung nước tùy tiện vào buồng ép hoặc tăng nhiệt sấy theo cảm tính.
3. KÍCH THƯỚC NGUYÊN LIỆU KHÔNG PHÙ HỢP
Nguyên liệu quá thô hoặc phân bố kích thước thiếu ổn định có thể ảnh hưởng đến quá trình nén và liên kết trong viên.
Tuy nhiên, nghiền càng mịn không đồng nghĩa viên luôn tốt hơn. Cần lựa chọn mức nghiền phù hợp với nguyên liệu, khuôn và chi phí năng lượng.
Cách kiểm tra và xử lý
• Kiểm tra mẫu nguyên liệu sau nghiền.
• Kiểm tra tình trạng lưới, búa và các bộ phận làm việc.
• Xác định nguyên nhân xuất hiện mảnh lớn bất thường.
• Theo dõi kích thước khi thay đổi nguồn nguyên liệu.
• Thử nghiệm cấu hình nghiền trước khi áp dụng rộng rãi.
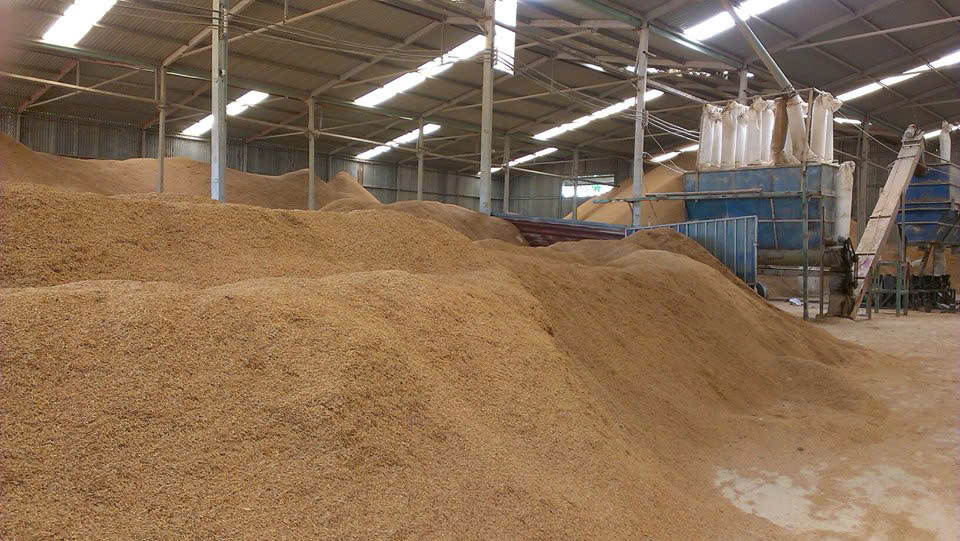
4. THÀNH PHẦN NGUYÊN LIỆU THAY ĐỔI
Thay đổi loại gỗ, tỷ lệ vỏ cây hoặc tỷ lệ phối trộn có thể làm điều kiện ép trước đó không còn phù hợp.
Đất cát và tạp chất cũng ảnh hưởng đến chất lượng nguyên liệu và tình trạng thiết bị.
Cách kiểm tra và xử lý
• Phân loại nguồn nguyên liệu theo từng lô.
• Ghi nhận tỷ lệ phối trộn.
• So sánh thời điểm đổi nguyên liệu với thời điểm phát sinh lỗi.
• Kiểm tra hệ thống làm sạch và tách kim loại.
• Chạy thử trước khi thay đổi lớn công thức nguyên liệu.
Không tự bổ sung chất kết dính khi chưa đánh giá yêu cầu sản phẩm và điều kiện chấp nhận của bên mua.
5. KHUÔN ÉP, RULO HOẶC CHẾ ĐỘ CẤP LIỆU CHƯA PHÙ HỢP
Cấu hình khuôn cần phù hợp với nguyên liệu và yêu cầu viên. Tình trạng mòn, bề mặt làm việc và chế độ cấp liệu cũng cần được kiểm tra khi chất lượng viên thay đổi.
Cấp liệu dao động có thể làm tải máy thiếu ổn định, khiến việc kiểm soát chất lượng khó hơn.
Cách kiểm tra và xử lý
• Theo dõi dòng điện và lưu lượng cấp liệu.
• Kiểm tra tình trạng khuôn, rulo theo hướng dẫn thiết bị.
• Đối chiếu cấu hình khuôn với loại nguyên liệu sử dụng.
• Kiểm tra phân bố nguyên liệu vào buồng ép.
• Bảo dưỡng và thay thế bộ phận khi cần thiết.
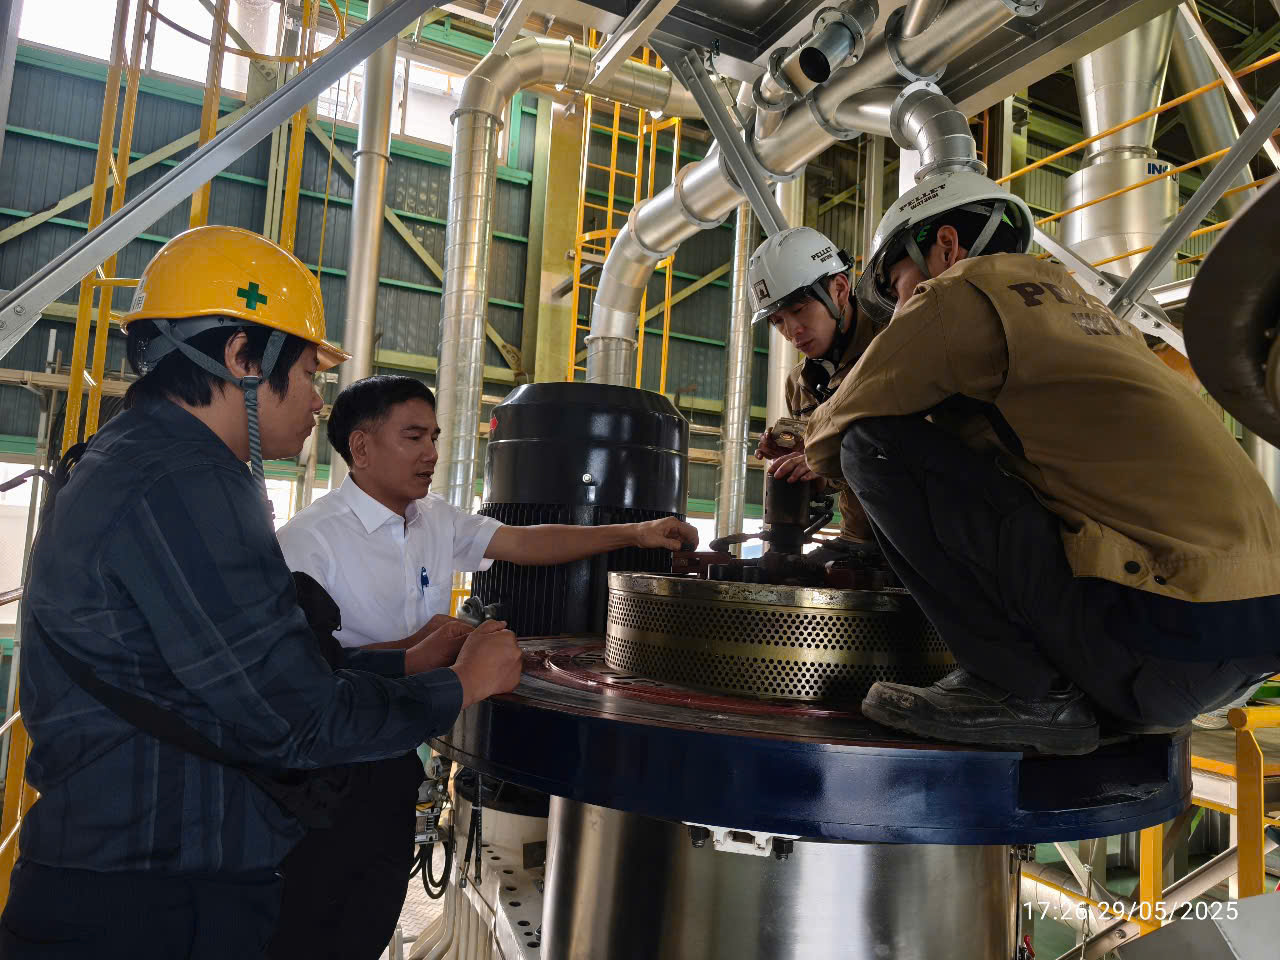
Việc kiểm tra bên trong buồng ép phải thực hiện sau khi dừng máy, cô lập nguồn năng lượng và tuân thủ quy trình của thiết bị. Không tự tăng lực ép hoặc điều chỉnh khe hở vượt hướng dẫn để cố làm viên cứng hơn.
6. LÀM NGUỘI CHƯA ĐẠT YÊU CẦU
Viên vừa ra khỏi máy còn nóng nên không nên dùng riêng trạng thái này để kết luận chất lượng cuối cùng.
Cần đánh giá lại sau khi viên đã được làm nguội trong điều kiện phù hợp. Nếu làm nguội không đều hoặc xuất liệu chưa phù hợp, chất lượng thành phẩm có thể dao động.
Cách kiểm tra và xử lý
• Kiểm tra phân bố viên trong thiết bị làm nguội.
• Kiểm tra hệ thống quạt và đường gió.
• Theo dõi chế độ cấp, giữ và xả liệu.
• Đo nhiệt độ và độ ẩm viên trước đóng bao.
• Đối chiếu năng suất làm nguội với lượng viên thực tế.
Thông số điều chỉnh cần theo thiết kế và hướng dẫn của đơn vị cung cấp.
7. HỆ THỐNG VẬN CHUYỂN LÀM PHÁT SINH THÊM VỤN
Nếu viên sau làm nguội đạt yêu cầu nhưng lượng vụn tăng trước đóng bao, cần kiểm tra các điểm chuyển tải.
Những vị trí đáng chú ý gồm cửa xả, máng chuyển, gầu tải, vít tải và các đoạn viên rơi xuống thiết bị tiếp nhận.
Cách kiểm tra và xử lý
• Lấy mẫu trước và sau từng công đoạn vận chuyển.
• Xác định điểm phát sinh vụn nhiều nhất.
• Kiểm tra độ cao rơi và va đập tại máng chuyển.
• Kiểm tra tình trạng kẹt, nghiền ép hoặc ma sát bất thường.
• Điều chỉnh bố trí và chế độ vận hành theo đặc tính viên.
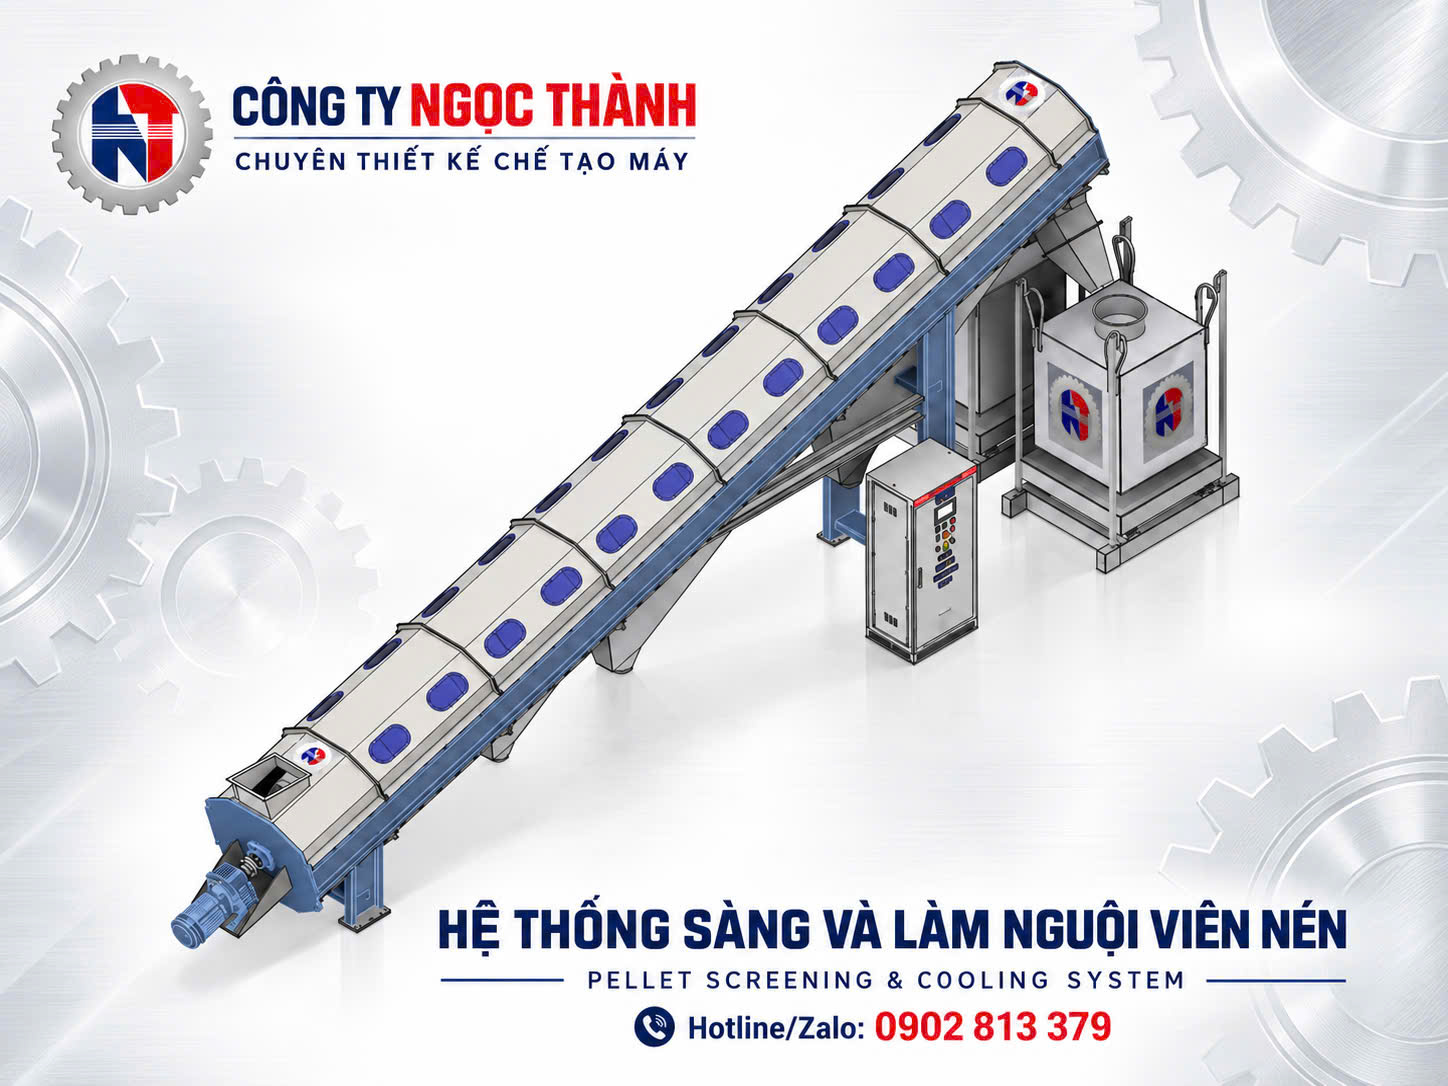
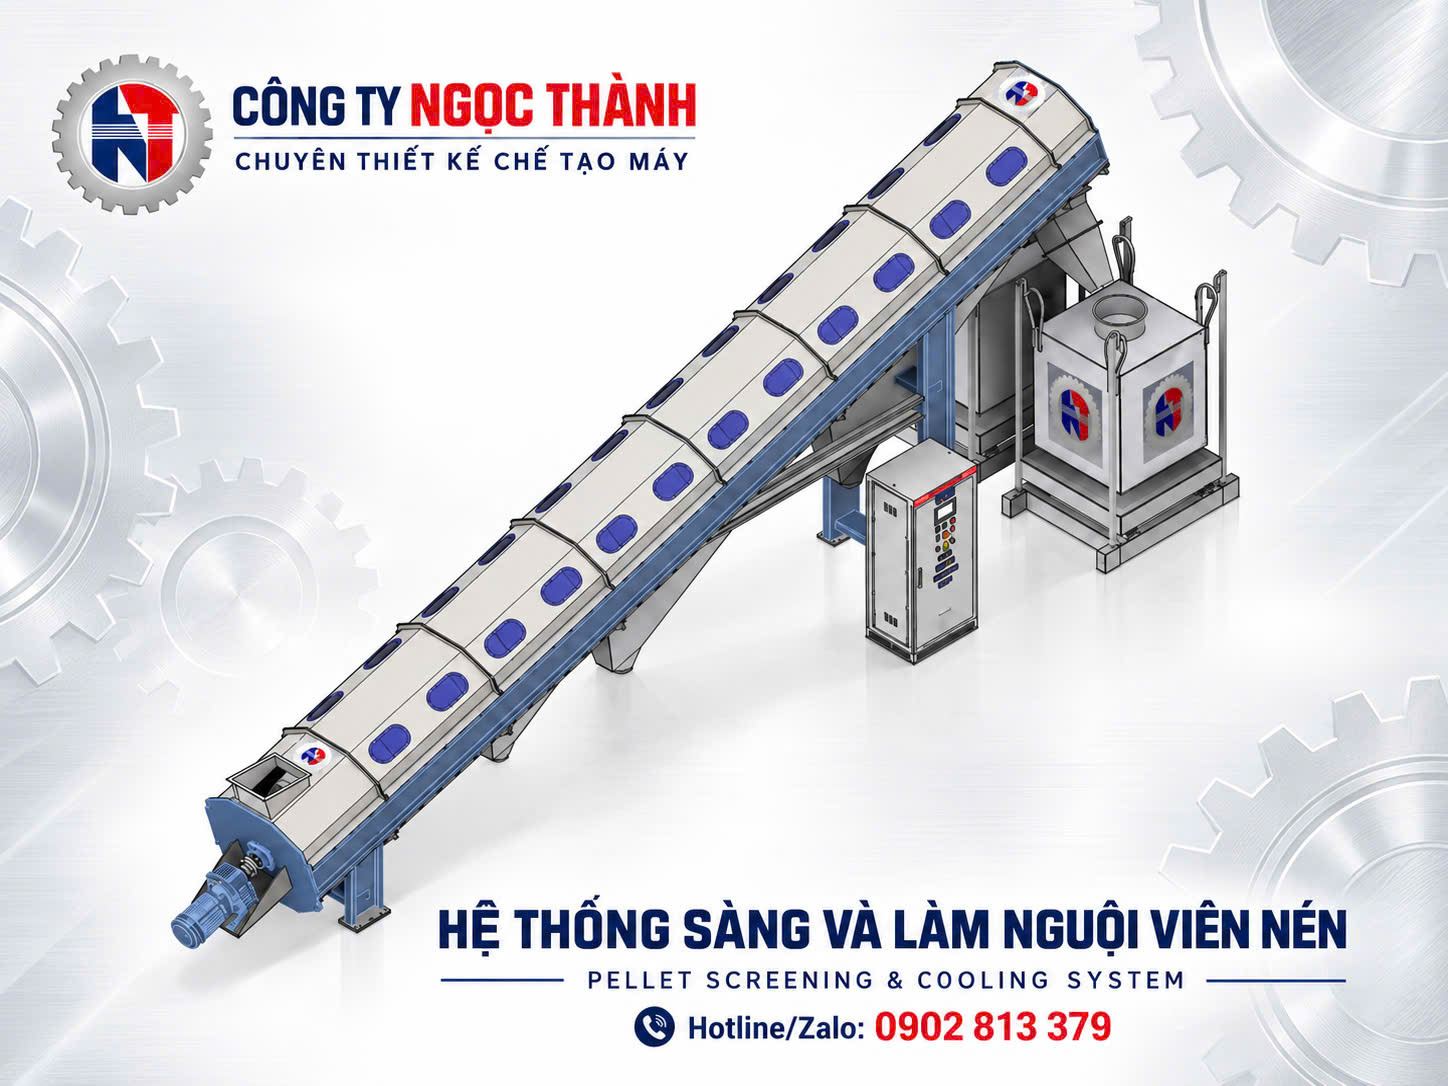
Sàng tách vụn giúp làm sạch dòng sản phẩm nhưng không thay thế việc khắc phục nguyên nhân tạo vụn.
8. VIÊN HÚT ẨM TRONG QUÁ TRÌNH LƯU KHO
Viên đạt yêu cầu khi đóng bao vẫn có thể suy giảm độ bền khi tiếp xúc với nước hoặc môi trường bảo quản không phù hợp.
Dấu hiệu cần kiểm tra gồm viên trương nở, bề mặt rời hạt và lượng vụn tăng sau thời gian lưu trữ.
Cách kiểm tra và xử lý
• Kiểm tra mái, nền và vị trí có nguy cơ nước xâm nhập.
• Kiểm tra độ kín và tình trạng bao bì.
• Bố trí hàng tránh tiếp xúc trực tiếp với nền ẩm.
• So sánh mẫu trước lưu kho và mẫu sau lưu kho.
• Kiểm tra lại chất lượng trước xuất hàng nếu phát hiện bất thường.
9. TRÌNH TỰ TÌM NGUYÊN NHÂN VIÊN NÉN DỄ VỠ
Bước 1: Xác định công đoạn phát sinh lỗi
Lấy mẫu sau ép, sau làm nguội, trước đóng bao và sau lưu kho khi cần thiết. Ghi rõ vị trí, thời điểm và nguồn nguyên liệu.
Bước 2: Kiểm tra nguyên liệu
Đối chiếu độ ẩm, kích thước, thành phần phối trộn và tạp chất với điều kiện sản xuất trước đó.
Bước 3: Kiểm tra thiết bị
Đánh giá máy ép, khuôn, rulo, hệ thống cấp liệu, làm nguội và các điểm chuyển tải.
Bước 4: Điều chỉnh có kiểm soát
Ưu tiên thay đổi từng yếu tố để có thể đánh giá tác động. Tránh cùng lúc đổi nguyên liệu, khuôn, độ ẩm và lượng cấp liệu.
Bước 5: Xác nhận bằng kiểm tra thành phẩm
Kết hợp kiểm tra độ bền cơ học, độ ẩm và tỷ lệ vụn theo phương pháp đã thống nhất. Thử bẻ bằng tay chỉ có giá trị quan sát sơ bộ, không thay thế phép thử chất lượng.
TƯ VẤN THIẾT BỊ VÀ DÂY CHUYỀN VIÊN NÉN NGỌC THÀNH
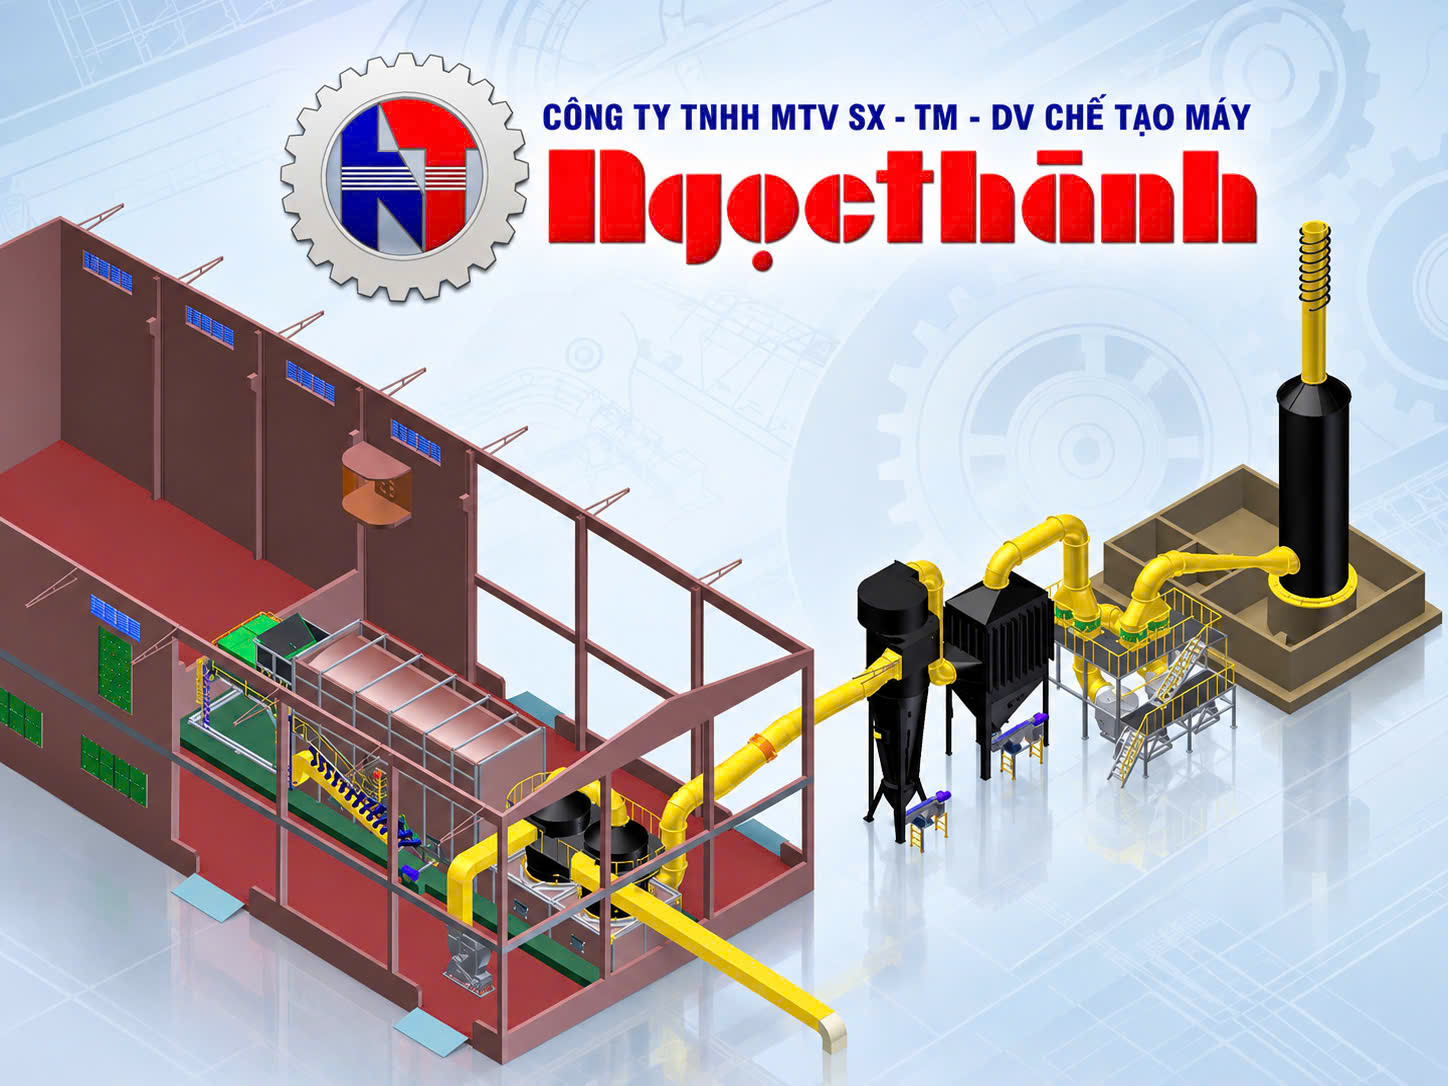
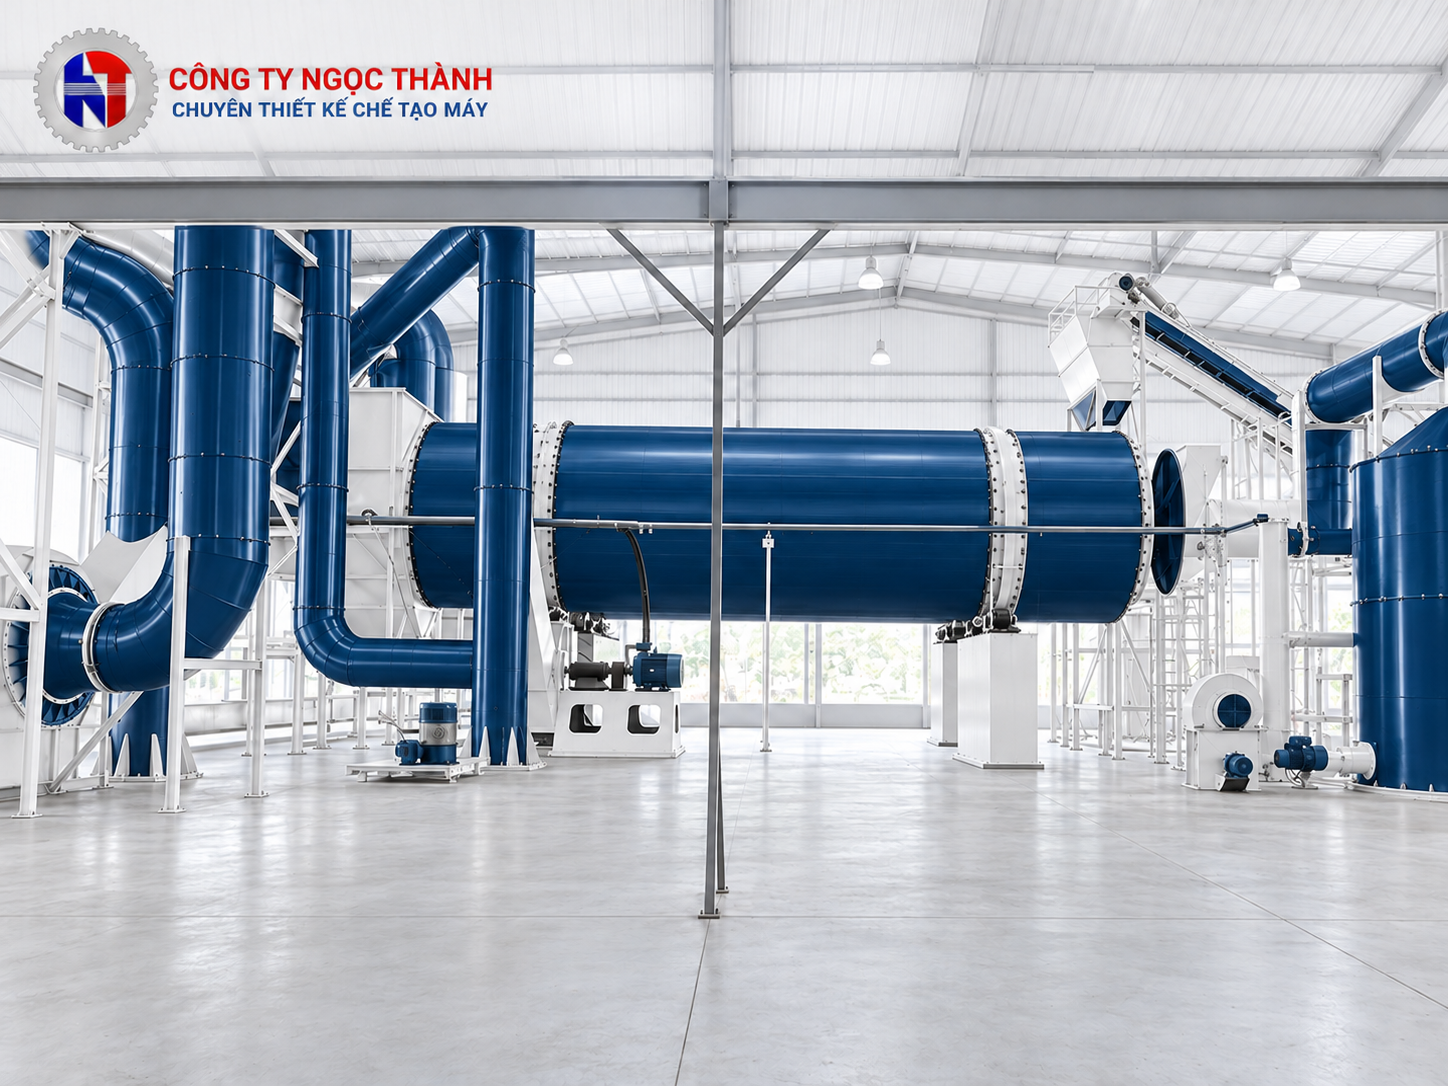
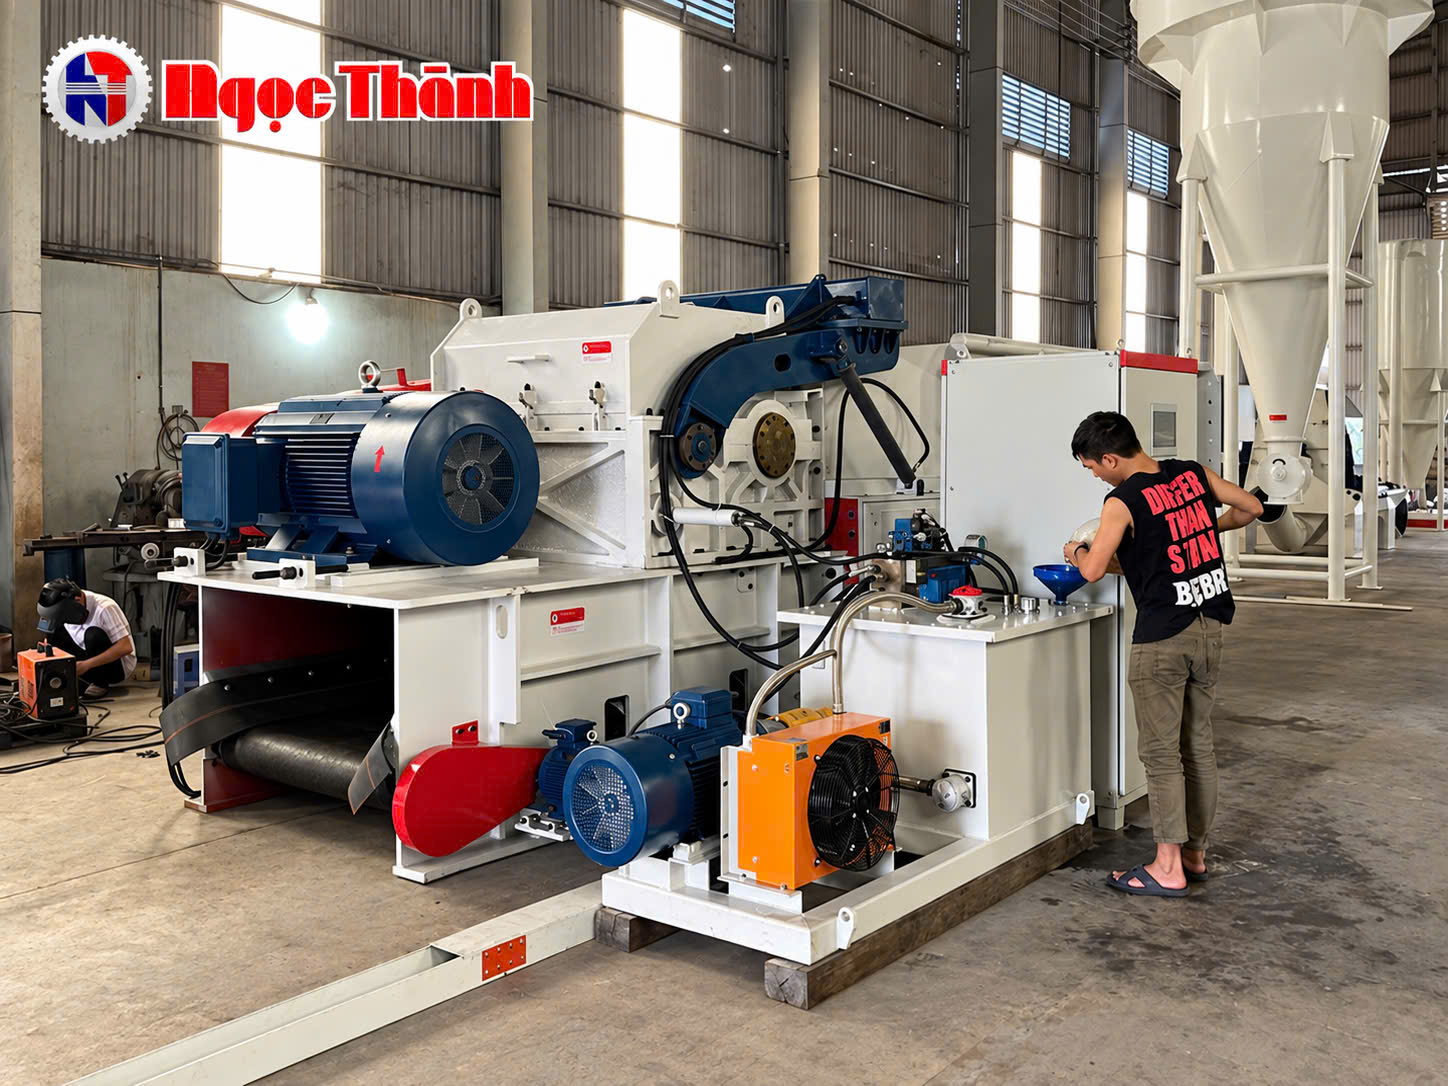
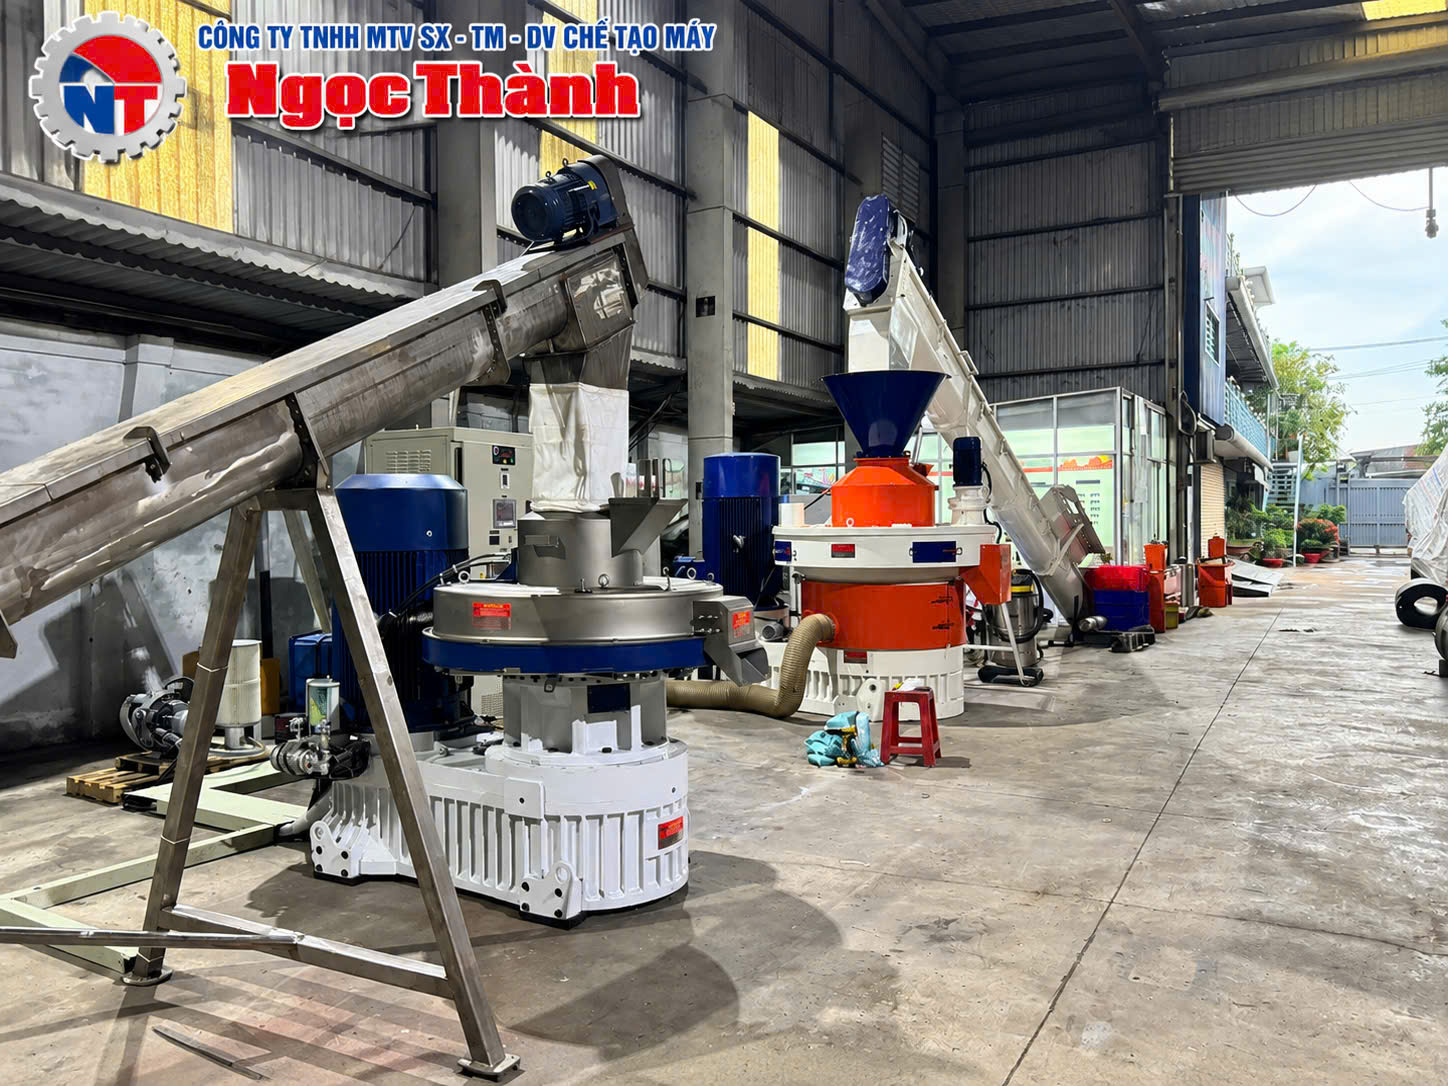
Ngọc Thành tư vấn, thiết kế, chế tạo và lắp đặt máy ép viên cùng thiết bị chuẩn bị nguyên liệu, sấy, làm nguội, sàng và vận chuyển đồng bộ.
Khi cần tư vấn hiện tượng viên bở hoặc dễ vỡ, quý khách vui lòng cung cấp:
• Loại nguyên liệu và tỷ lệ phối trộn.
• Độ ẩm, kích thước nguyên liệu trước ép.
• Thông tin máy và khuôn đang sử dụng.
• Năng suất thực tế.
• Hình ảnh viên và mẫu vụn.
• Vị trí bắt đầu xuất hiện lỗi.
• Video vận hành liên quan.
Thông tin cụ thể giúp khoanh vùng nguyên nhân và lựa chọn hướng kiểm tra phù hợp.
CƠ KHÍ CHẾ TẠO MÁY NGỌC THÀNH
Điện thoại: 0902 813 379
Email: ngocthanhchetaomay@gmail.com
Website: https://mayepviennen.vn
Website: https://cokhingocthanh.com